Przewodnik po maszynach do cięcia rur laserem światłowodowym: konserwacja, gaz pomocniczy i zastosowania
2026-09-01


Zautomatyzowane maszyny do cięcia rur laserem światłowodowym maksymalizują wydajność obróbki metali, zastępując ręczne cięcie, dziurkowanie i frezowanie obróbką o wysokiej precyzji. Maksymalizacja czasu sprawności maszyny i jakości cięcia wymaga usprawnionej strategii obejmującej dobór gazu wspomagającego, konserwację zapobiegawczą oraz standardowe procedury operacyjne (SOP).
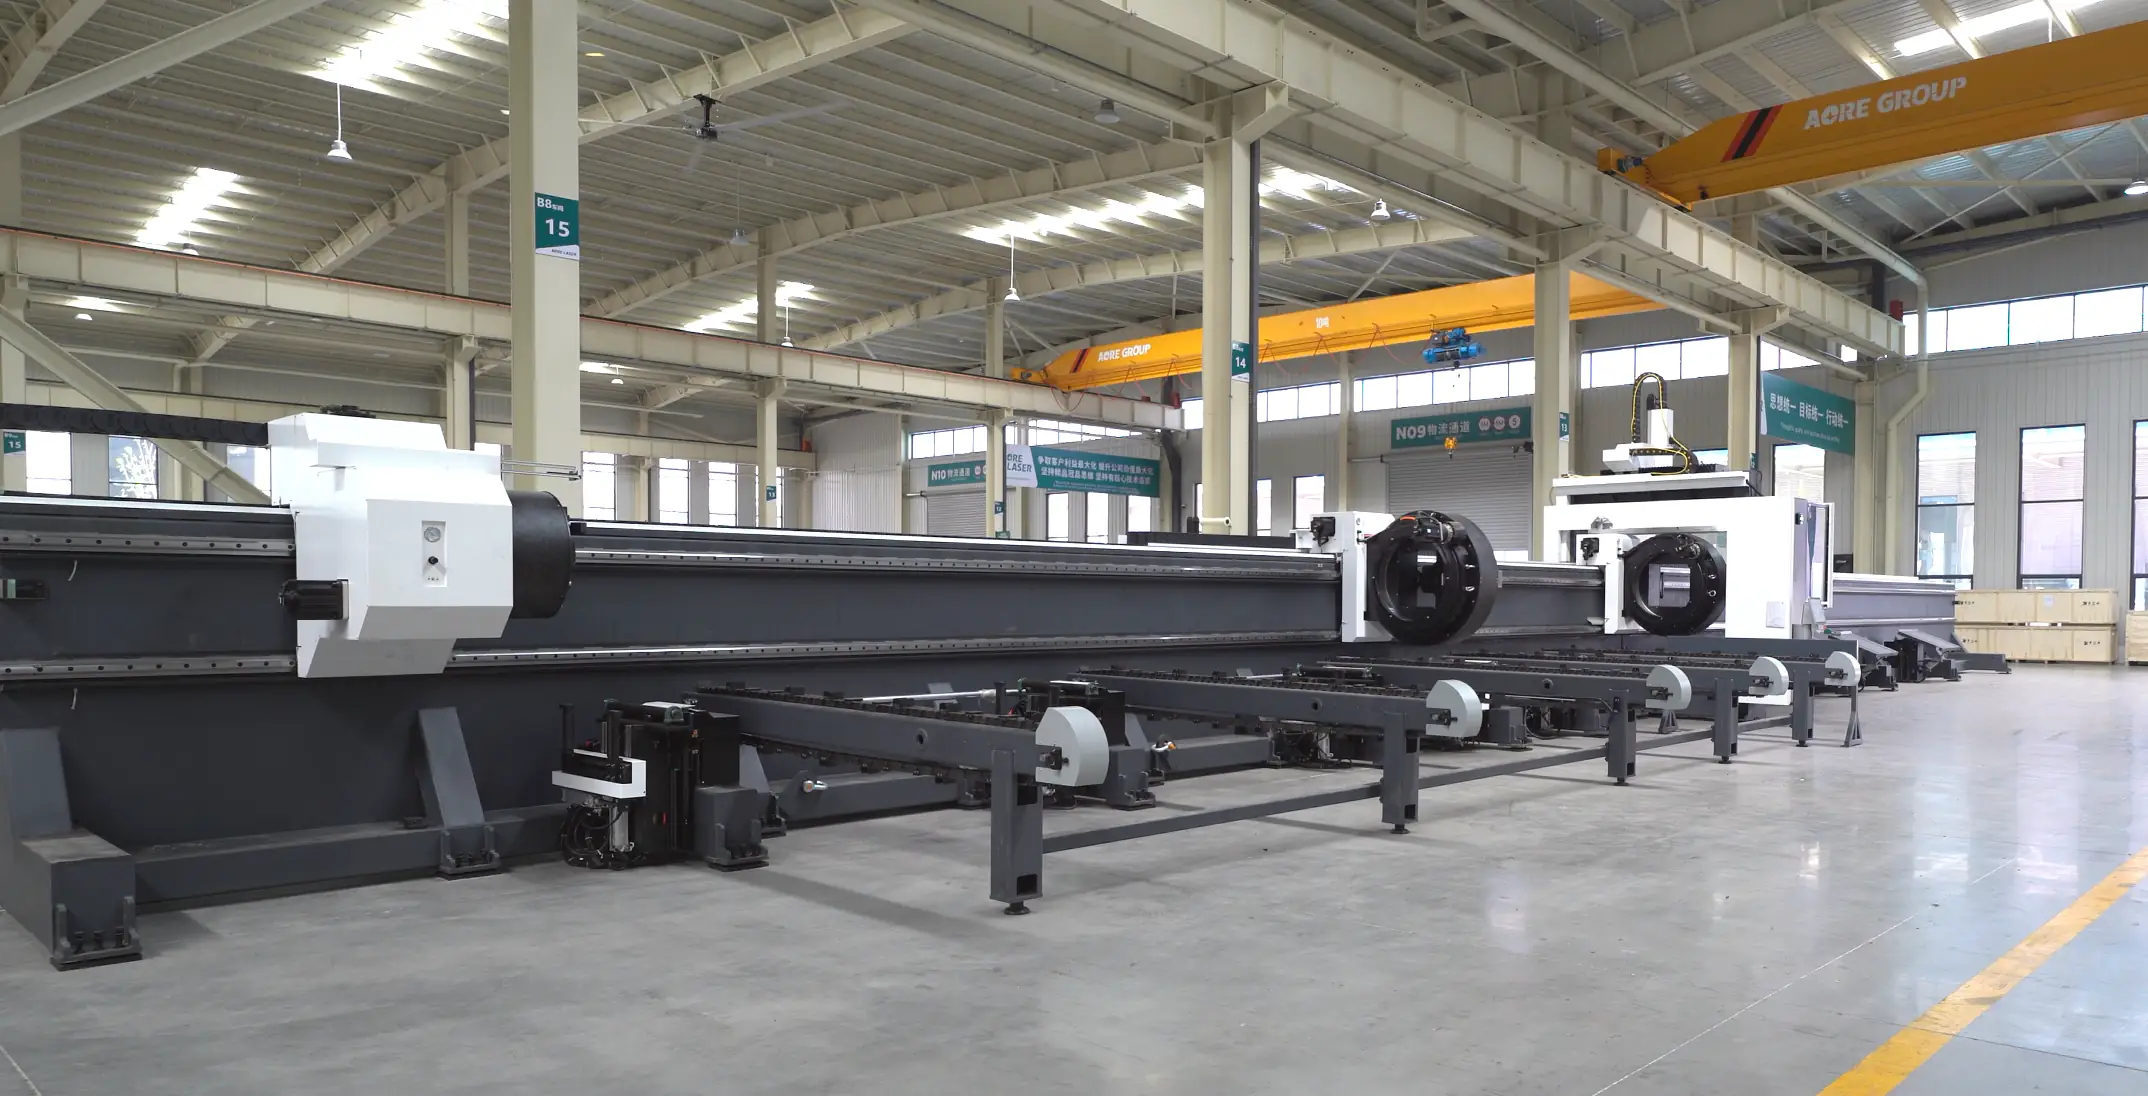
1. Macierz wyboru gazu wspomagającego: optymalizacja godzinowych kosztów operacyjnych
Wybór właściwego gazu wspomagającego ma bezpośredni wpływ na prędkość cięcia, jakość krawędzi i ogólne wydatki operacyjne (OpEx) na metr.
| Rodzaj gazu | Poziom kosztów operacyjnych | Wykończenie krawędzi cięcia | Najlepszy materiał i zastosowanie |
| Sprężone powietrze | Najniższa (do 80% obniżki kosztów) | Standard (minimalna ilość żużlu) | Stal węglowa, cienka stal nierdzewna, aluminium |
| Tlen | Niski do średniego | Ciemna warstwa utleniania | Grube, ciężkie rury ze stali węglowej |
| Azot | Wysoki | Jasne i beztlenowe | Stal nierdzewna, mosiądz, stopy aluminium |
Sprężone powietrze (optymalizacja kosztów): Wykorzystanie bezolejowego, filtrowanego sprężonego powietrza pozwala znacząco obniżyć całkowite wydatki na gaz, gdy nie jest wymagane dokładne wykończenie krawędzi cięcia.
Tlen (przyspieszenie egzotermiczne): Tlen wywołuje egzotermiczną reakcję spalania, która przyspiesza cięcie grubych rur ze stali węglowej, jednak na krawędzi cięcia pozostaje ciemna warstwa tlenku.
Azot (bezutleniający, jasny): Azot jako gaz obojętny chroni gorący metal przed tlenem, zapewniając czystą, jasną i gotową do spawania powierzchnię stali nierdzewnej i mosiądzu.
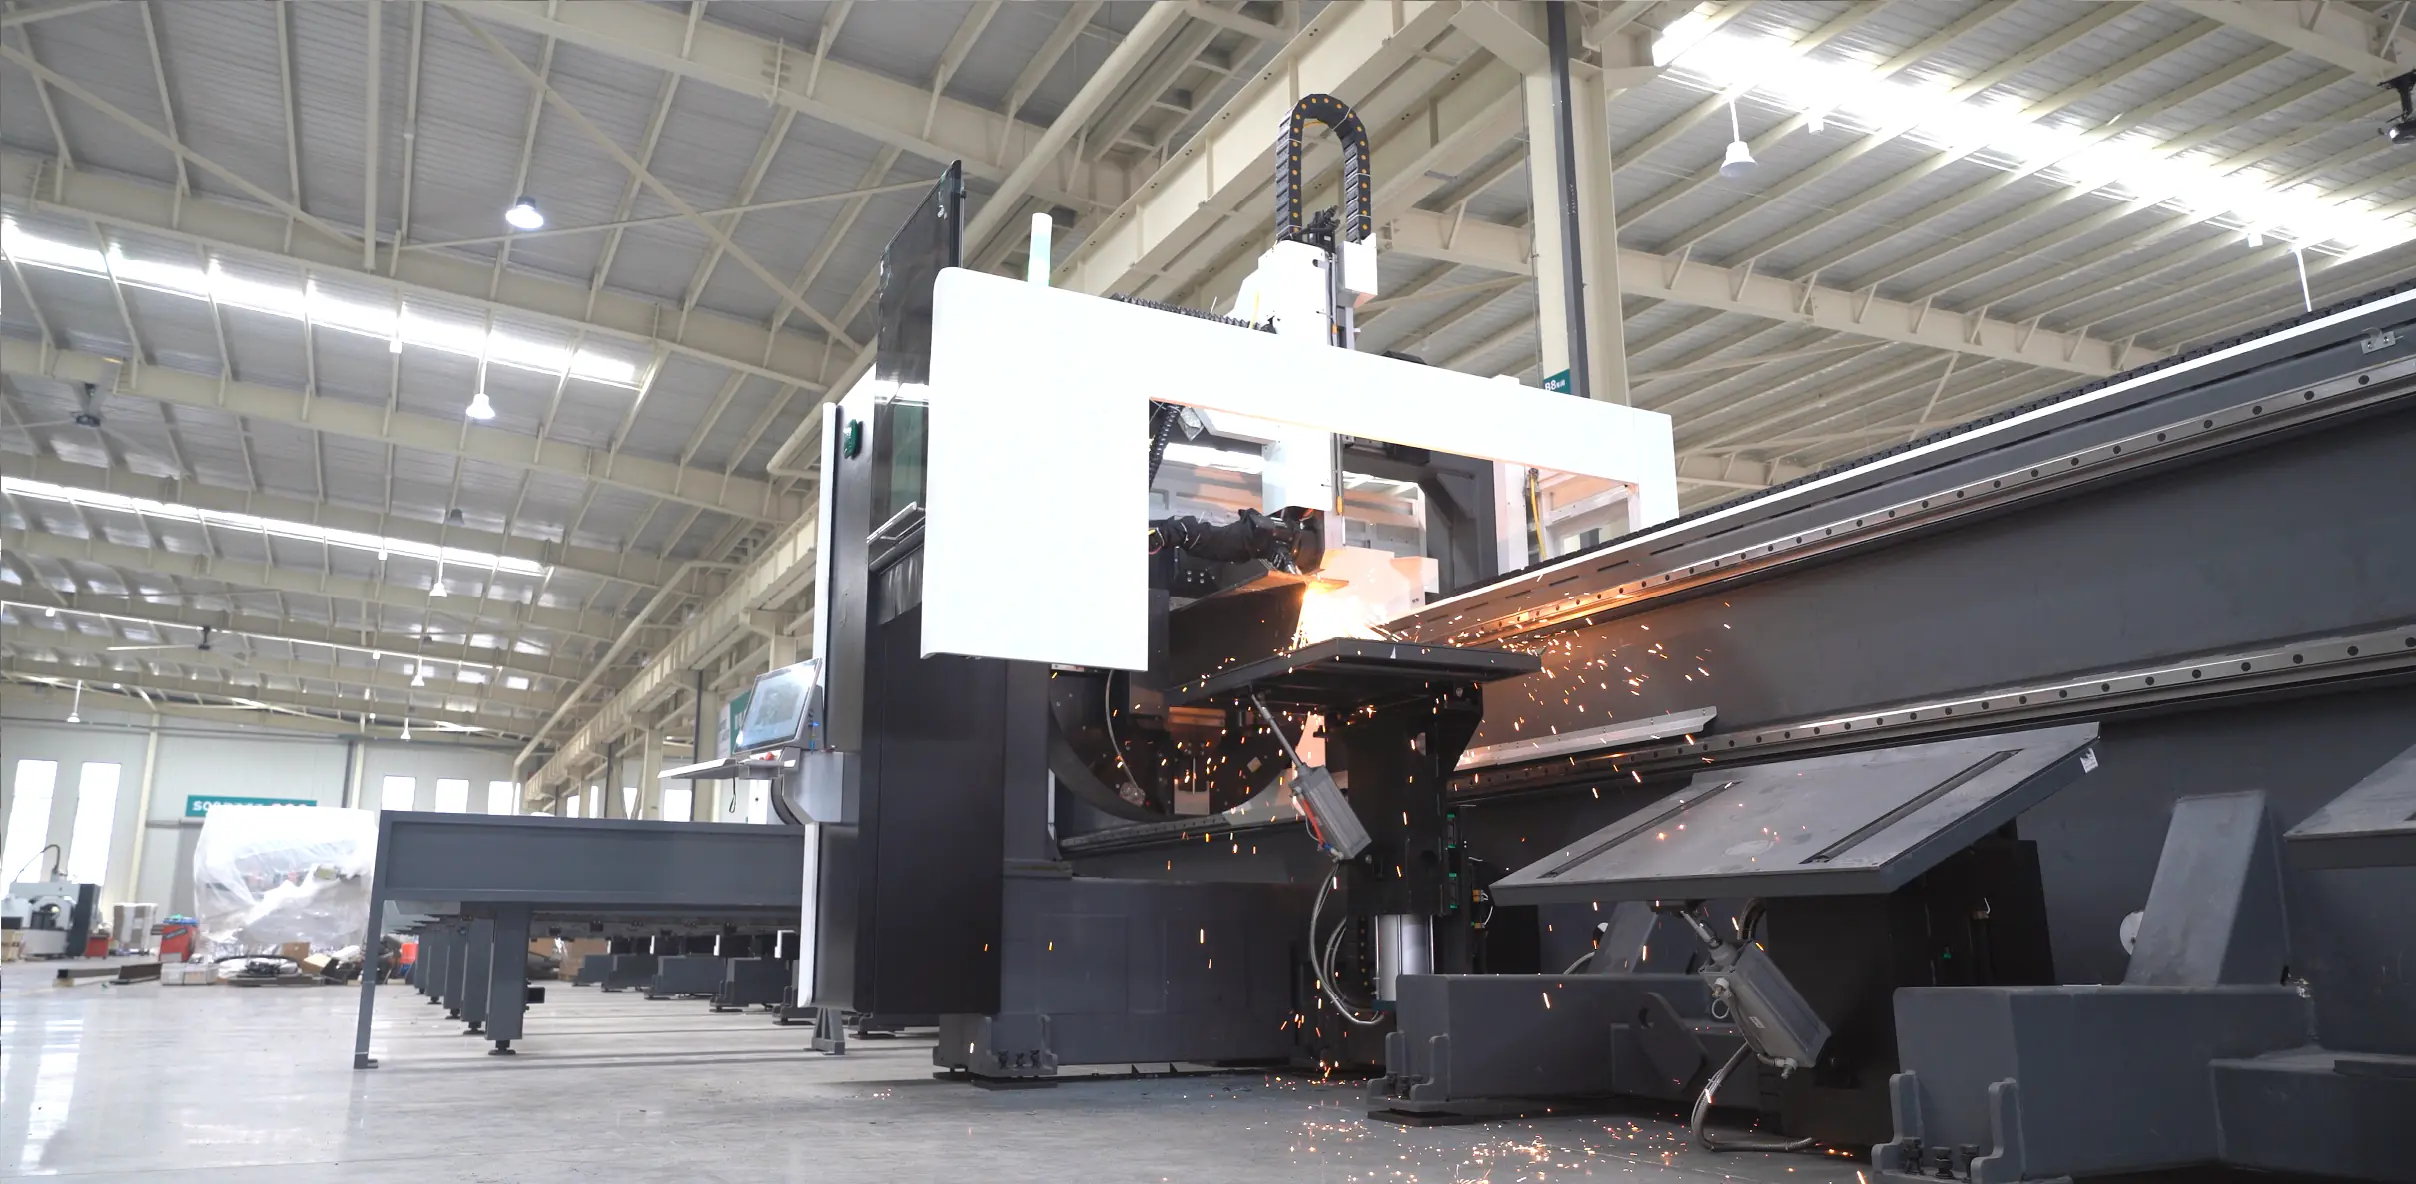
2. 6-etapowa codzienna konserwacja maszyny do cięcia rur laserem światłowodowym:
Wykonywanie codziennych prac konserwacyjnych chroni wrażliwe elementy optyczne, eliminuje przestoje maszyn i pozwala zachować precyzję ustawienia wiązki laserowej.
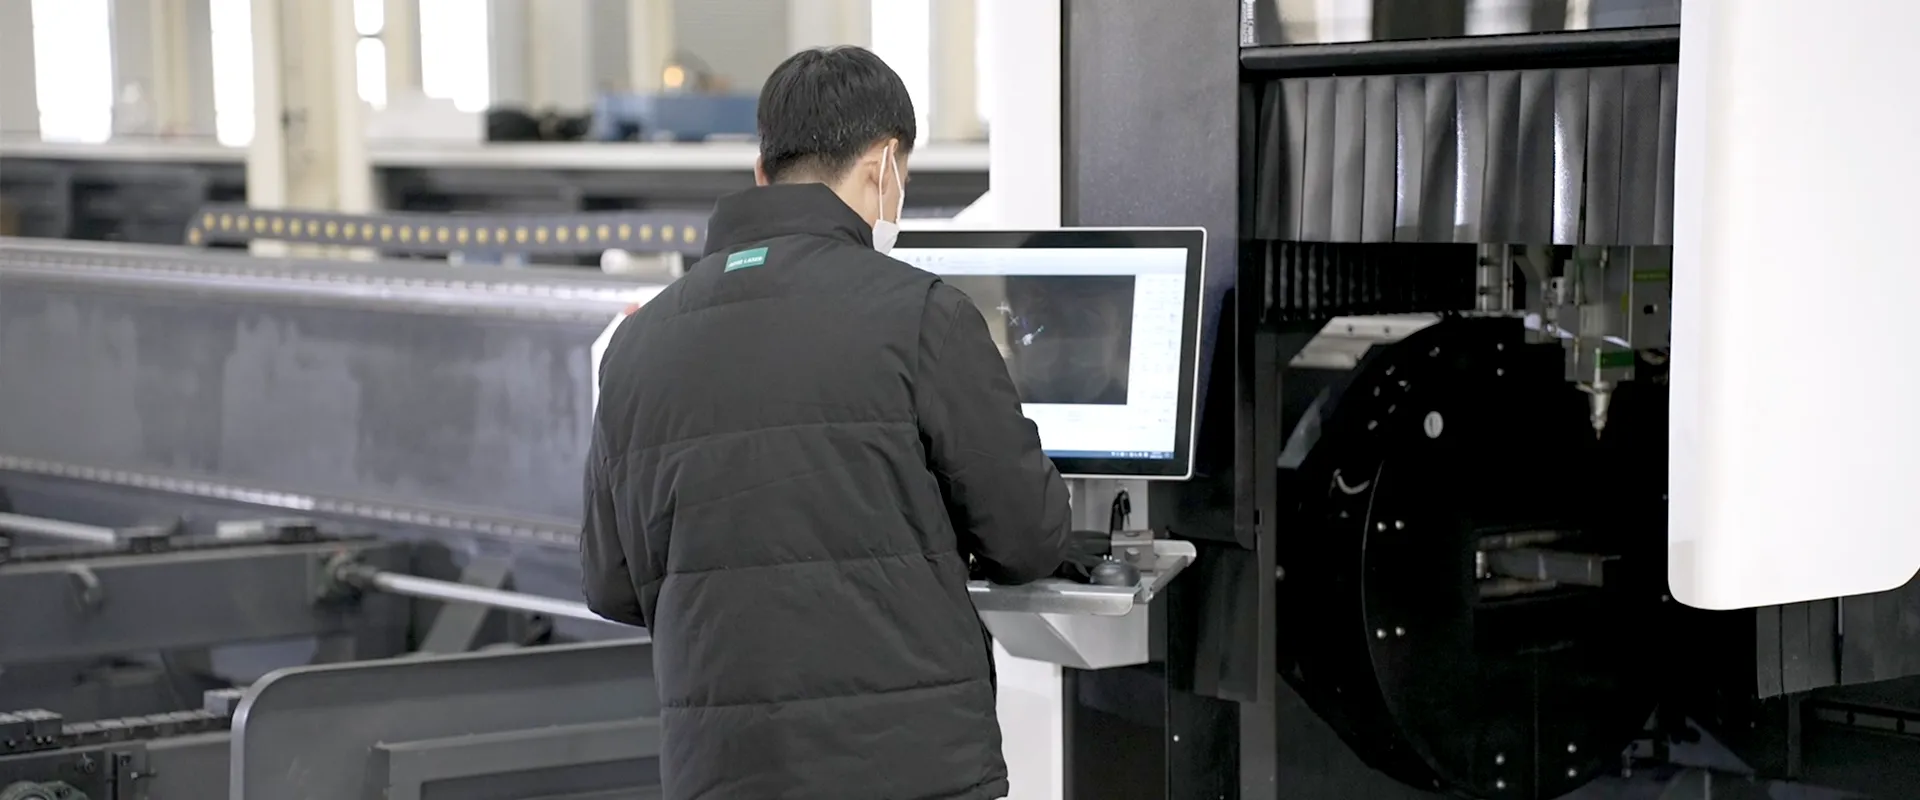
Pielęgnacja optyki i głowicy tnącej: Codziennie sprawdzaj zewnętrzne powierzchnie głowicy tnącej. Optykę ochronną czyść wyłącznie rozpuszczalnikami do zastosowań optycznych i chusteczkami niepozostawiającymi włókien – nigdy nie wycieraj soczewek na sucho.
Ustawienie dyszy i wiązki: Przed każdą zmianą roboczą należy sprawdzić okrągłość dyszy i wyśrodkowanie wiązki. Zużyte lub zdeformowane dysze należy natychmiast wymienić, aby zapobiec przycinaniu wiązki.
Czyszczenie i smarowanie układu napędowego: Codziennie usuwaj żużel i kurz z prowadnic liniowych i listew zębatych. Stosuj smar zalecany przez producenta, aby zapobiec zużyciu mechanicznemu.
Usuwanie zanieczyszczeń z miejsca pracy: Usuń resztki rur i pył metalowy wokół stołu maszyny i mechanizmów załadowczych, aby zapobiec zacięciom mechanicznym.
Kalibracja chłodziarki i pneumatyki: Przed rozpoczęciem operacji cięcia należy sprawdzić temperaturę roboczą chłodziarki, poziom czystości wody i ciśnienie w przewodzie gazowym.
Procedury operacyjne bezpieczeństwa i gotowość awaryjna : Upewnij się, że operatorzy przestrzegają ścisłej kolejności uruchamiania i wyłączania. Przeszkol personel, aby natychmiast wciskał przycisk zatrzymania awaryjnego w przypadku wystąpienia nietypowego rezonansu lub błędów.
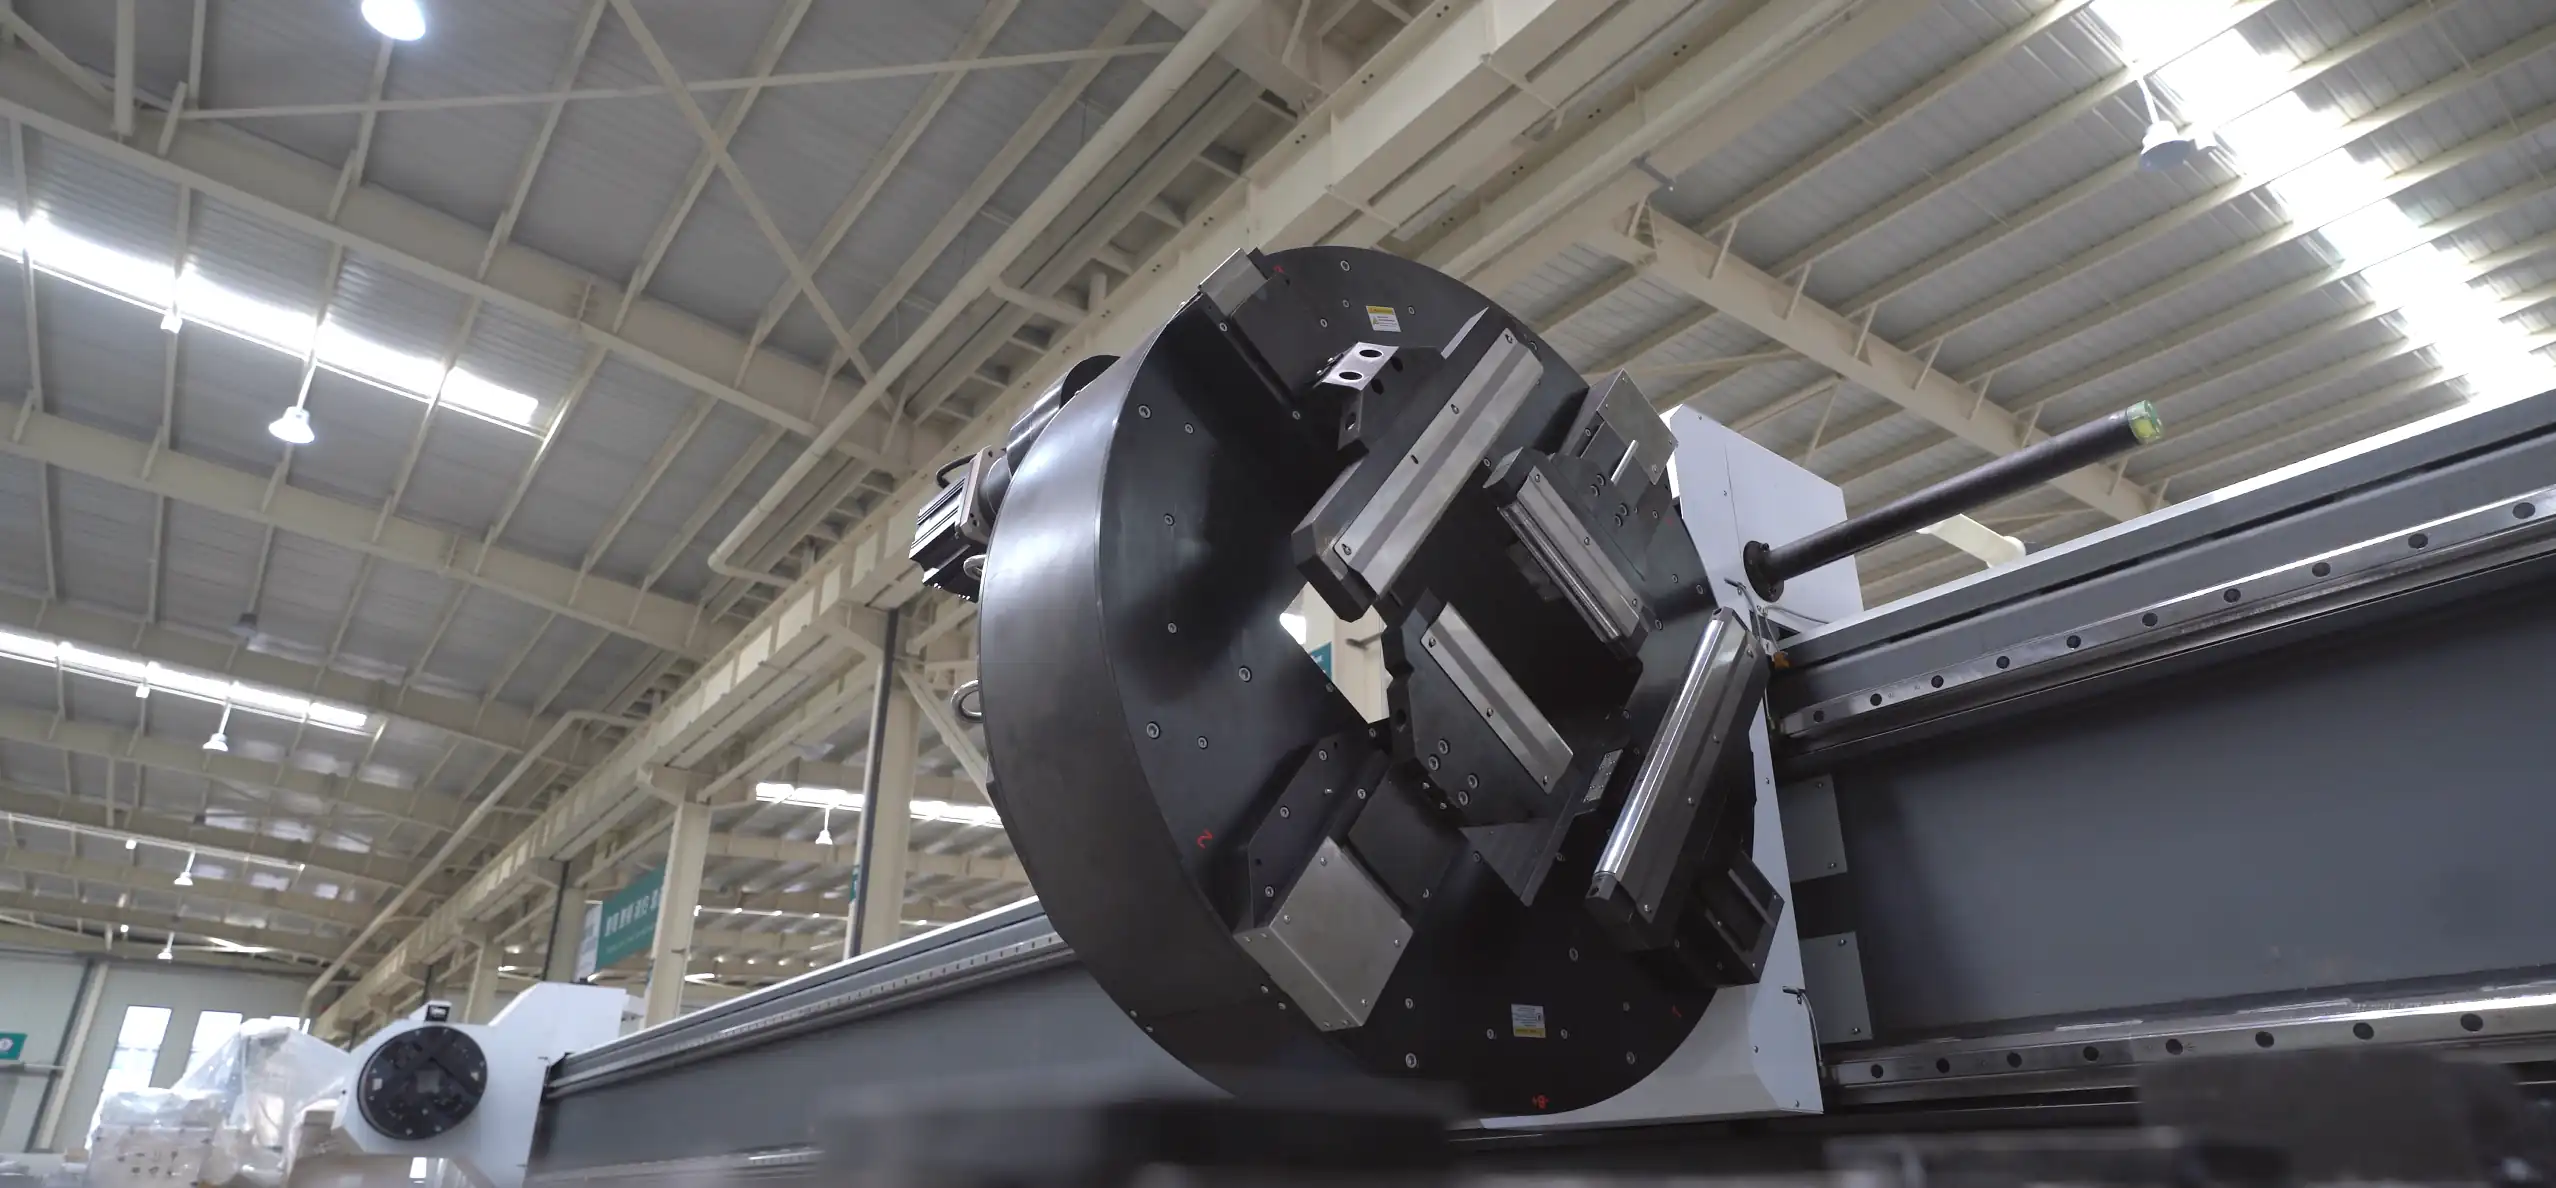
3. Zalety laserowego cięcia rur w produkcji sprzętu fitness
Zautomatyzowana obróbka rur za pomocą lasera światłowodowego zmieniła produkcję sprzętu fitness, zastępując pracę ręczną i tradycyjne narzędzia precyzją zautomatyzowanego lasera.
Wysoka precyzja i złożona geometria: Łatwe wykonywanie precyzyjnych fazowań, wycinanie otworów przecinających i zakrzywionych rowków profilowych w okrągłych, kwadratowych, prostokątnych i owalnych rurach konstrukcyjnych.
Zerowe wydatki na narzędzia: Całkowita eliminacja kosztów fizycznych form i matryc. Zmiany konstrukcyjne są wprowadzane bezpośrednio w oprogramowaniu do nestingu CNC.
Doskonała jakość krawędzi: Minimalna strefa wpływu ciepła (HAZ) zapobiega odkształceniom rur pod wpływem ciepła, zapewniając krawędzie bez zadziorów, bez zużycia narzędzi i uszkodzeń mechanicznych powstałych w wyniku zaciskania.
Produkcja przyjazna dla środowiska: nie wytwarza niebezpiecznych odpadów chemicznych ani toksycznych emisji, w pełni zgodna z nowoczesnymi standardami zielonych fabryk.
4. Często zadawane pytania (FAQ)
P1: Czy obsługa maszyny do cięcia rur laserem światłowodowym jest łatwa dla początkujących operatorów?
Odp.: Tak. Nowoczesne systemy sterowania CNC i intuicyjne graficzne oprogramowanie do nestingu pozwalają początkującym operatorom opanować standardowe ładowanie rur, dobór parametrów i bezpieczną obsługę w ciągu 2-3 dni szkolenia z instruktorem.
P2: Jak wybór gazu wspomagającego wpływa na jakość cięcia rur ze stali węglowej?
A: Tlen zapewnia szybsze cięcie grubej stali węglowej poprzez reakcję egzotermiczną, ale pozostawia ciemną warstwę utlenioną. Sprężone powietrze oferuje najniższy koszt cięcia cienkościennych rur ze stali węglowej, a azot zapewnia czyste, gotowe do spawania krawędzie.
P3: Jak często należy kontrolować układ optyczny urządzenia do laserowego cięcia rur?
A: Osłony ochronne i dysze należy codziennie sprawdzać wizualnie pod kątem kurzu i przypaleń przed rozpoczęciem pracy. Soczewki z wewnętrznym ogniskowaniem wymagają profesjonalnej kontroli podczas comiesięcznej, planowej konserwacji.